Tubulações de Inox
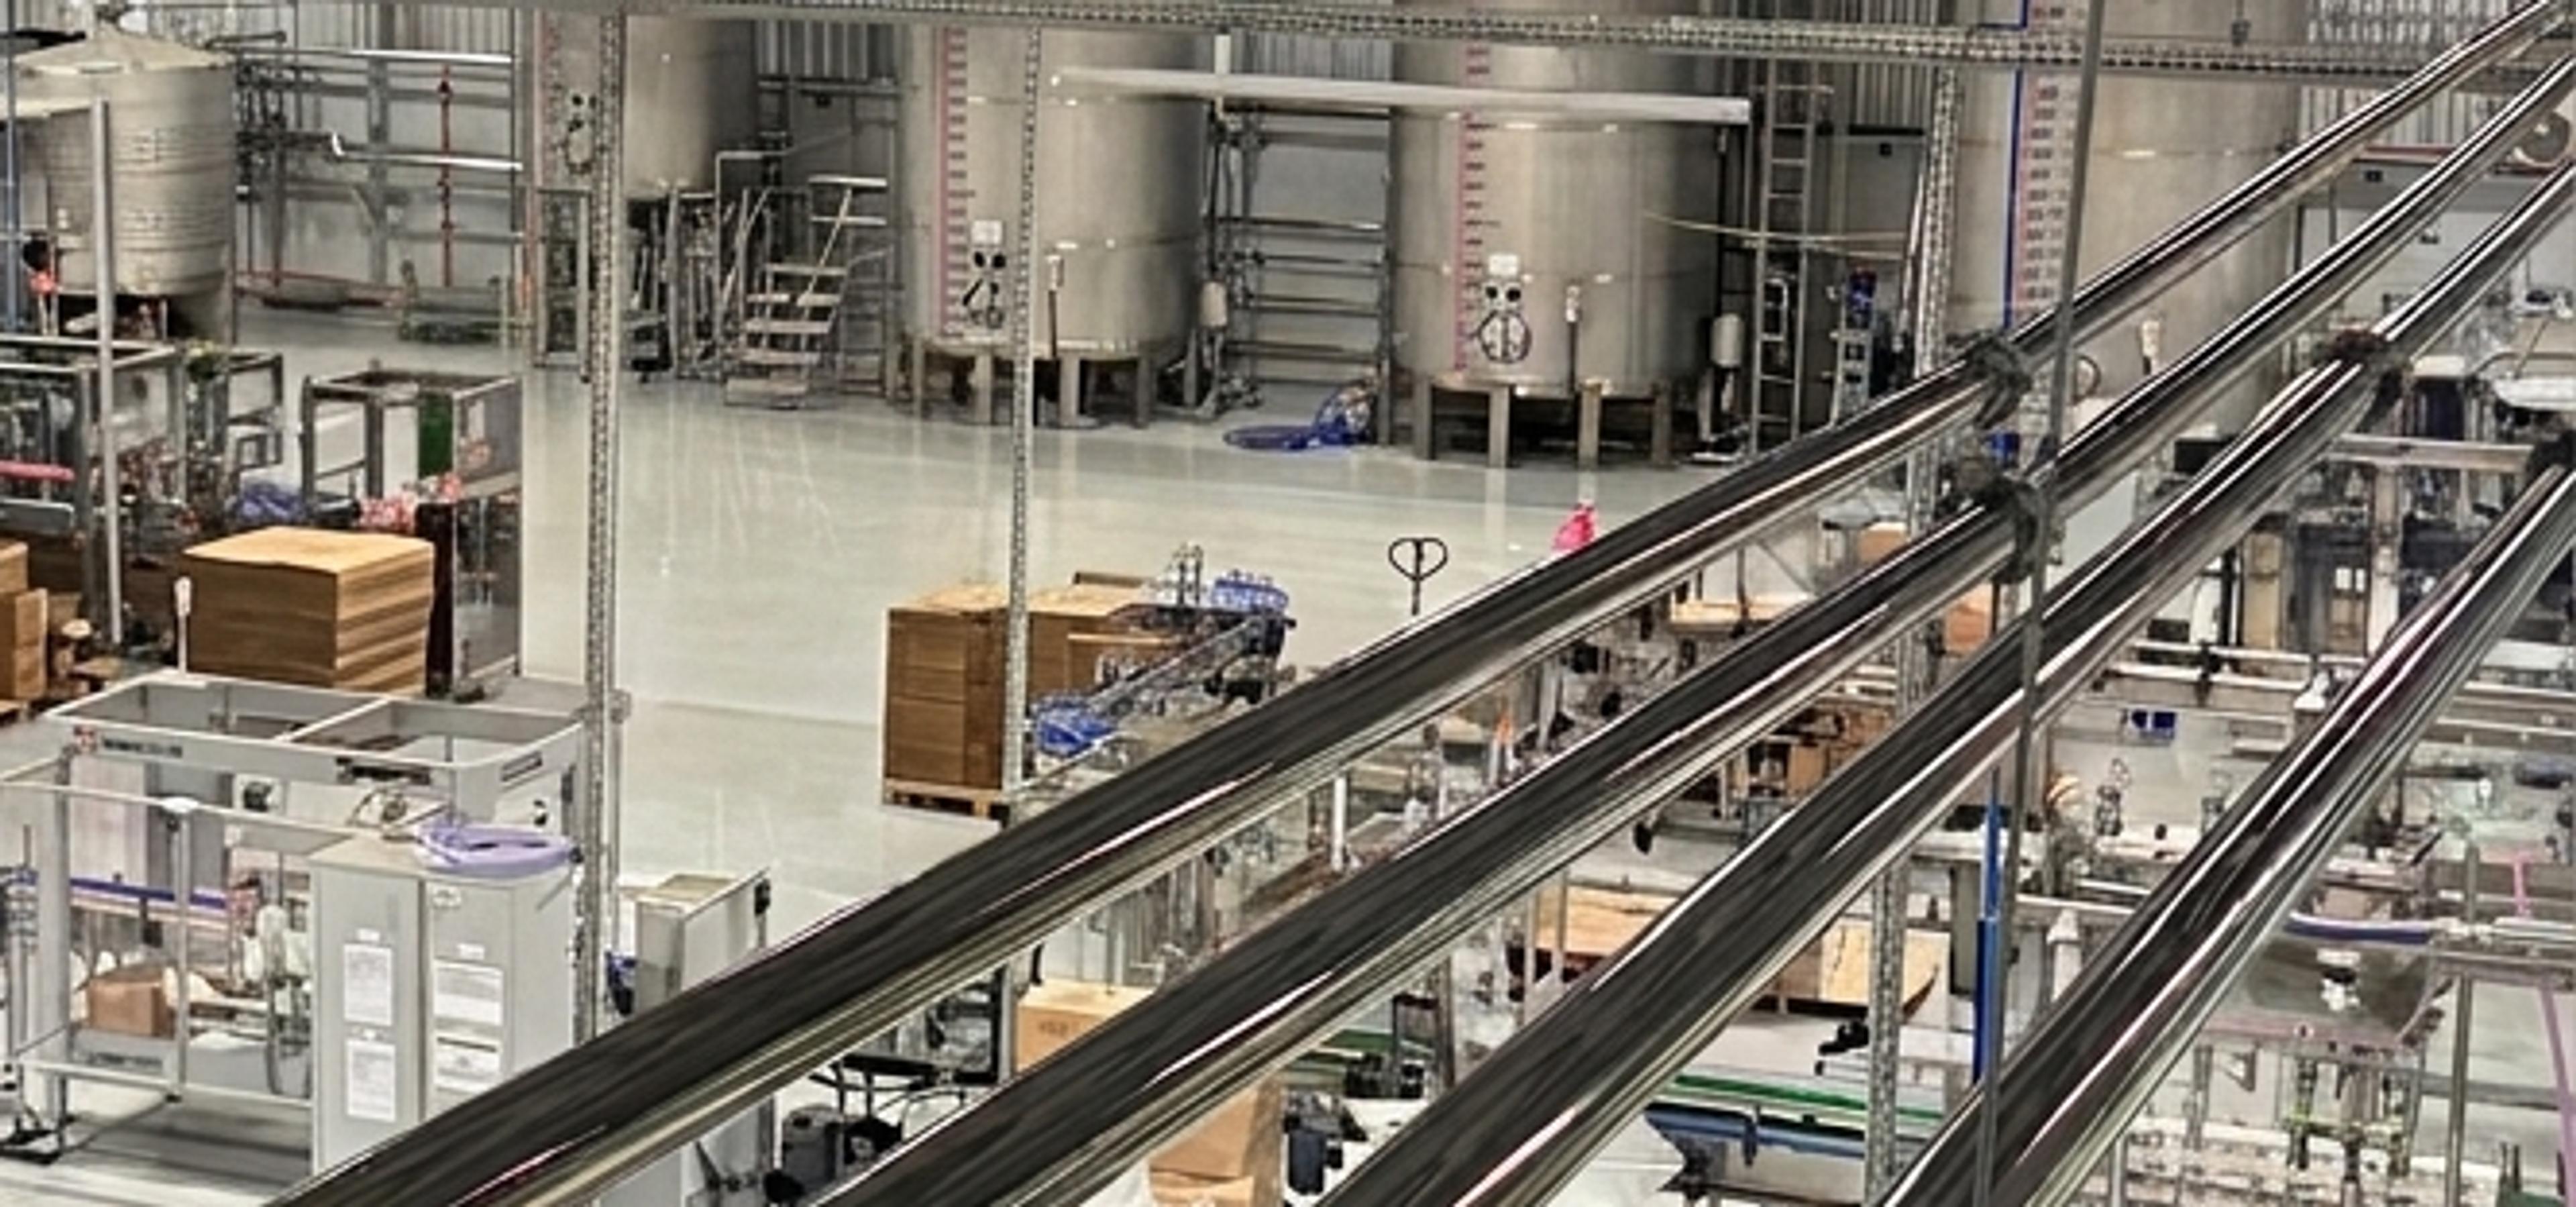
Tubulações em aço inox sob medida, com conexões e acabamento sanitário para condução segura de líquidos na sua indústria.
O que é e para que serve
Tubulação sanitária em inox é o sistema que liga os equipamentos da planta e conduz o produto entre eles. Ela não é encanamento comum feito em material nobre: o que a define é a ausência de pontos onde o produto pare. Cada fresta, cada rosca interna, cada trecho sem declive é um lugar onde resíduo fica e biofilme cresce — e o que sai dali contamina toda a batelada que passar depois.
A MXM projeta, fabrica e instala sistemas de tubulação em aço inoxidável AISI 304/316, com solda sanitária e conexões dimensionadas para o layout da planta, incluindo tubos, conexões e válvulas.
Aplicações por indústria
- Vinícolas e bebidas: transferência de mosto, vinho e suco entre tanques, e linha de envase. Trecho de sucção de bomba e retorno de remontagem são os pontos críticos.
- Cervejarias: linha de mosto quente, transferência para fermentação, linha de água gelada e circuito de CIP.
- Laticínios e alimentos: leite, soro, calda e produto em temperatura. É onde a exigência de acabamento e desmontabilidade é maior.
- Química: condução de solução de processo, onde a compatibilidade da liga com o fluido define tudo.
- Utilidades: água gelada, glicol, vapor e ar comprimido — sem exigência sanitária, mas com exigência de pressão e temperatura.
Materiais, conexões e acabamento
AISI 304 é o padrão para bebida, alimento e água. AISI 316 entra quando há cloreto, ácido mineral, ou quando a especificação do cliente pede — é comum em laticínio e em processos com sanitização clorada frequente.
A escolha das conexões é o que mais afeta a operação no dia a dia:
- Solda sanitária, ou solda orbital: a união permanente correta. Feita com penetração total e sem ressalto interno, ela deixa o interior do tubo contínuo. É a opção com menos pontos de acúmulo, e por isso é o padrão para trechos fixos.
- União clamp, ou tri-clamp: conexão desmontável com abraçadeira e guarnição. Permite desmontar para inspeção e trocar configuração de linha. Custa mais e tem guarnição como item de desgaste, mas é indispensável onde a linha muda de rota ou precisa de inspeção frequente.
- União SMS e DIN: conexões rosqueadas sanitárias, comuns em laticínio, com custo intermediário.
- Rosca BSP comum: aceitável só em utilidade, nunca em linha de produto — a rosca cria fresta e é ponto de acúmulo.
Válvulas seguem a mesma lógica: borboleta sanitária para bloqueio, esfera de passagem plena onde não pode haver restrição, e válvula de fundo onde a drenagem completa do tanque importa.
Como dimensionar
O primeiro número é a velocidade do fluido, e não o diâmetro. Para líquido de baixa viscosidade em linha sanitária, a faixa usual de trabalho fica entre 1 e 3 m/s. Abaixo disso, sólido em suspensão sedimenta e a linha não se autolimpa no CIP. Acima, a perda de carga cresce rápido e, em produto sensível, o cisalhamento pode danificar o produto — vinho e cerveja sofrem com velocidade alta.
Do par vazão e velocidade sai o diâmetro. Vale conferir a disponibilidade comercial: tubo sanitário existe em bitolas padronizadas, e adotar a bitola comercial mais próxima é sempre mais barato que fabricar especial.
O segundo ponto é a perda de carga do circuito completo, incluindo curvas, válvulas e altura de elevação. É esse total que define a bomba. Circuito subdimensionado na bomba entrega vazão menor que a de projeto, e o sintoma aparece como CIP ineficiente antes de aparecer como transferência lenta.
O terceiro é a drenabilidade, e é o que mais se esquece no desenho. A linha precisa de declive contínuo em direção a um ponto de dreno — a referência prática é 1 a 2% —, sem trecho horizontal e sem barriga. Trecho que retém líquido não seca, e o que não seca contamina.
O quarto é o CIP. A tubulação tem de poder ser limpa no lugar, com velocidade de circulação suficiente em todo o percurso. Isso significa evitar ramal morto: todo trecho que termina em válvula fechada retém produto que a solução não alcança. A regra usual é limitar o comprimento do ramal a poucos diâmetros do tubo.
O quinto é a dilatação térmica. Linha de vapor ou de produto quente muda de comprimento, e a fixação precisa permitir esse movimento — suporte rígido em linha quente empena o tubo ou rompe a solda.
Higienização e manutenção
A tubulação é limpa junto com os equipamentos, no mesmo circuito de CIP, e a velocidade de circulação é o parâmetro que decide o resultado.
- Velocidade de CIP. A referência prática é manter cerca de 1,5 m/s de solução na linha. Vazão insuficiente lava a parte de baixo do tubo e deixa a de cima.
- Guarnições de clamp. São item de desgaste. Guarnição achatada, ressecada ou com deformação cria fresta exatamente no ponto de união — que é onde a inspeção deveria garantir continuidade. Entram em plano de troca programada.
- Pontos baixos e drenos. Verificar se realmente drenam, e não apenas se existem.
- Passivação depois de solda em campo. Solda executada na instalação altera a superfície e reduz a camada passiva na zona afetada. Tratamento de decapagem e passivação restabelece a resistência à corrosão — sem isso, a região da solda é o primeiro lugar a manchar.
- Contaminação por ferro. Nunca use ferramenta, escova ou disco que tenha tocado aço carbono. É a causa mais frequente de mancha de ferrugem em tubulação nova.
A MXM presta instalação e manutenção e faz visita técnica para levantamento em planta existente.
Normas e documentação técnica
Acompanha o serviço o certificado de autenticidade do aço e o projeto do sistema aprovado antes da execução.
Pontos regulatórios a observar:
- Projeto sanitário. As referências internacionais de projeto higiênico — como as normas 3-A e as diretrizes EHEDG — são o que orienta acabamento, raio interno, drenabilidade e limite de ramal morto. Elas não são obrigatórias por lei no Brasil, mas são o que auditoria de cliente e certificação de segurança de alimentos costumam cobrar.
- Contato com alimento. O inox austenítico da série 300 é material aceito para contato alimentar. A exigência prática recai sobre acabamento e ausência de fresta.
- Linha de vapor e utilidade pressurizada. Tubulação de vapor tem exigências próprias de projeto, suportação e segurança, e superfície quente ao alcance do operador precisa de isolamento. Informe pressão e temperatura de trabalho no levantamento.
- Identificação de linha. Sinalizar o conteúdo e o sentido de fluxo de cada linha é requisito de segurança em planta industrial e evita erro de operação em circuito com muitas linhas paralelas.
Para levantamento em planta, solicite uma visita técnica.
Perguntas frequentes
- Solda sanitária ou conexão clamp: qual usar?
- Solda sanitária em todo trecho fixo: ela deixa o interior do tubo contínuo, sem ressalto nem fresta, e é a união com menos pontos de acúmulo. Conexão clamp onde a linha precisa ser desmontada para inspeção, troca de rota ou limpeza manual. O clamp custa mais e tem a guarnição como item de desgaste, então usá-lo em toda a linha aumenta custo e pontos de manutenção sem ganho.
- Qual a velocidade correta do fluido em tubulação sanitária?
- Para líquido de baixa viscosidade, a faixa usual de trabalho fica entre 1 e 3 m/s. Abaixo disso, sólido em suspensão sedimenta e a linha não se autolimpa. Acima, a perda de carga cresce rápido e o cisalhamento pode prejudicar produto sensível como vinho e cerveja. No ciclo de CIP, a referência é manter cerca de 1,5 m/s de solução em todo o percurso.
- Por que a tubulação precisa de declive?
- Porque trecho que retém líquido não seca, e o que não seca vira ponto de crescimento microbiano que contamina a batelada seguinte. A linha precisa de declive contínuo em direção a um dreno — a referência prática é 1 a 2% —, sem trecho horizontal e sem barriga. É o detalhe de projeto que mais aparece como problema em instalação feita sem desenho.
- Precisa passivar a tubulação depois de soldar?
- Sim, sempre que a solda for executada em campo. A solda altera a superfície e reduz a camada passiva de óxido de cromo na zona afetada pelo calor, que é justamente o que dá ao inox a resistência à corrosão. Decapagem e passivação restabelecem essa camada. Sem o tratamento, a região da solda é o primeiro lugar a manchar e a corroer.